 EN
高級インテリア仕上げ用の天然石材を調達する際には、目に見えにくいリスクが伴います。特にブルーアゲートのカウンタートップは、その中でも非常に繊細な部類に属します。密度の高い花崗岩とは異なり、アゲートは薄く割れやすい層状構造で形成されるため、切断・研磨に先立ち、必ず安定化処理が必要です。検証を省略した買い手は、ショールームでは完璧に見えるスラブを受領しても、加工現場での負荷に耐えられず破損してしまう可能性があります。本ガイドでは、高額な再作業や工期遅延からプロジェクトを守るための実践的な確認ポイントを解説します。
なぜブルーアゲートの調達には特に注意が必要なのか
天然由来の脆さと充填リスク
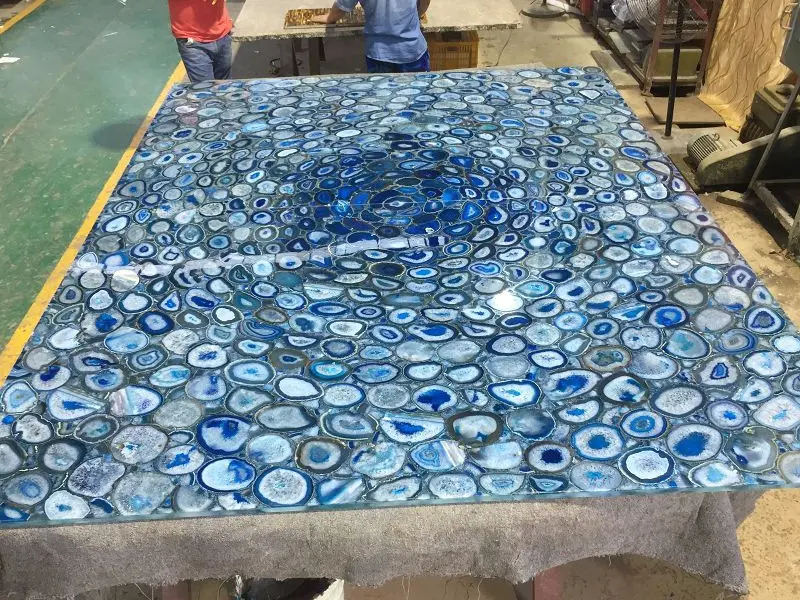
ブルーアゲートのカウンタートップは、もともともろく半透明な石材から始まり、採掘時に大きな平らな板状で採取されることがほとんどありません。市販のスラブの多くは、小さな破片をエポキシ樹脂と裏面のメッシュで接着して作られています。この安定化処理こそが素材を実用可能な表面に仕上げる工程ですが、各工房における接着品質には大きなばらつきがあります。充填が不十分なスラブは、加工時の切断中に石目沿いに割れてしまい、素材と納期の両方を無駄にしてしまいます。事前に試験切断したサンプルを割れの深さで検査すれば、サプライヤーが充填工程を確実に管理しているのか、単に光沢で欠陥を隠しているだけなのかが明らかになります。
染色および樹脂安定化に関する懸念
ブルーアゲートのカウンタートップを選ぶ際、購入者が最も重視する要素は色です。しかし実際には、色を濃くするための染色処理が広く行われており、その事実が必ずしも明示されていません。具体的には、スラブを色素に浸して青みを強調した後、ひび割れを隠すために樹脂でコーティングするという手法が用いられます。染色の有無を確認するには、切断面の端を強い光の下で観察します。天然の色は奥行きと濃淡の変化があり、一方で染色された色は表面近くに均一で平板な彩度として現れます。また、樹脂による補強処理が施されているかどうかを明記した書類の提出を依頼すれば、実際に施された処理内容を確認できます。さらに、目立たない端の部分にアセトンを含ませた布で軽く拭くだけでも、研磨された表面では見えにくい表面コーティングの有無を判別できます。
プロジェクトオーナーによるサプライヤー審査の事例
あるホスピタリティプロジェクトのオーナーは、青いアゲートのカウンタートップを納入するにあたり、納期が非常に厳しい状況に直面しました。この注文を受けるために3社のサプライヤーが競合していました。そのうち2社は納期が短く価格も安かったのに対し、3社目はISO 9001の認証書類を有しており、現地監査も積極的に受け入れる姿勢を示しました。オーナーは各社の工場を訪問し、安価な2社が厚さ管理を行わず、サンプル試験も拒否していることを確認しました。結局、監査を受けたサプライヤーを選択したため納期はやや遅れましたが、納入されたすべてのスラブは合意された厚さ公差を満たし、バックライト検査も合格しました。結果として、内装工事は1枚の交換も発生せず完了し、開業を遅らせる可能性があった紛争も回避できました。
スラブの選定と厚さ管理
厚さ公差の確認
ブルーアゲートのカウンタートップを調達する際は、スラブが18 mmまたは20 mmの厚さで供給されることを確認したうえで、キャリパーを用いて実際の厚さを検証してください。複数箇所で測定した結果、誤差が±1 mm以内に収まることを確認してください。この範囲を超えると、継ぎ目や面取り加工されたエッジが正確に合わなくなります。検査報告書に各スラブの厚さを記録しておくことで、後々のトラブルを未然に防げます。また、厚さは fixture(据付機器)の重量に対する石の耐荷重性や、輸送時の応力にも影響します。背面照明付きカウンターの場合、厚さが均一であることで光の透過率が全体にわたって一定になり、設置後に明るい部分と暗い部分が不均一に現れるのを防ぎます。
背面照明下での半透明性を評価する
アゲートはその輝きが重視されるため、選定時にはバックライト下でスラブを確認することが不可欠です。天然素材は層状で変化に富んだ帯模様を呈しますが、樹脂充填量の多いものは均一でくすんだ外観になります。携帯用照明パネルを持参してサプライヤーを訪問すれば、複数の石材を並べて比較検討でき、青いアゲートのカウンタートップに使用する際には、最も明るく均一なロットを優先的に確保できます。設置後は日常のお手入れも簡単で、pH中性の洗浄剤と柔らかい布で表面を保護し、熱による急激な温度変化(サーマルショック)からもろい端部を守るために、調理器具用の耐熱マットなどを活用します。
サプライヤー監査、認証および物流
生産体制および品質管理(QC)システムの監査
信頼できるサプライヤー監査では、切断設備、樹脂のロット、および梱包前の検査工程を確認します。不良品のスラブがどのように選別・排除されているか、また各製品ごとに測定値が記録されているかを確認してください。文書化された品質管理手順に従って運営される工場では、充填不良や厚さのばらつきを早期に発見でき、最終的に輸入先の倉庫で想定外の問題が発生するリスクを低減できます。過去の輸出案件に関する取引先の紹介を依頼し、長距離海上輸送向けの木箱梱包作業を自社で行っているか(第三者に委託していないか)も確認しましょう。監査時に樹脂の安定性を確認することで、貨物の出荷前に品質が不十分なロットを拒否できます。また、厚さ公差のチェックは、後工程での継ぎ目合わせ精度を確保するために重要です。
ISO 9001およびISO 14001の取得状況を確認してください
現在有効なISO 9001およびISO 14001の認証書の提出を依頼することで、メーカーが品質マネジメントシステムおよび環境管理を確立・運用していることを確認できます。これらの規格は製品の「美しさ」を評価するものではありませんが、厳密な工程管理が行われていることを示す指標となります。特に複数回にわたる出荷を伴うプロジェクトでは、こうした証拠が非常に有用です。認証書は、単にウェブサイトに掲載されたロゴを信用するのではなく、直近の品質保証(QC)報告書と併せて確認してください。また、ロット単位で追跡可能な記録を提示できるサプライヤーは、監査や今後の再発注に必要な透明性を備えていると言えます。
ASTMおよびANSI試験の実施、梱包計画の策定
吸水率および密度の検査にはASTM C97を、表面性能の評価にはANSI A137.1をそれぞれ参照してください。受入基準を定める際は、これらの規格を参考とします。海洋輸送時の脆弱なエッジ部を保護するため、発泡材で内装された直立型の木箱に乾燥剤を同梱して梱包してください。現地での検査計画を納品承認書への署名前に明確に策定・実施することで、調達プロセスを完結させ、ブルーアゲートのカウンタートップ工事スケジュールを確実に維持できます。連続した石目を実現し、仕上げ面で色調が不自然にぶつからないよう、注文段階で「ブックマッチ」対応のペアをあらかじめ確保してください。
慎重な調達によって、リスクの高い購入を予測可能なプロセスに変えることができます。支払い前に樹脂安定化処理、染色処理、厚み公差、およびサプライヤーによる品質管理を確認することで、信頼性の高い製品と装飾的価値のみの不満足な製品を明確に区別できます。ブルーアゲートのカウンタートップは、厳格な調達プロセスによって、光を通す安定した表面を実現し、施工時および日常使用においてもその品質を維持します。これらの確認事項を発注書に明記し、荷造り現場で再確認すれば、スラブから仕上げエッジまでの施工スケジュールが確実に進行します。
よくあるご質問
質問
アゲートスラブのサプライヤーからどのような書類を請求すべきですか?
回答:現在有効なISO 9001およびISO 14001の認証書、直近のスラブ単位の品質管理報告書、および染色やエポキシ処理の有無を明記した樹脂安定化宣言書を請求してください。ロット追跡記録は、複数回の出荷にわたり工程管理が一貫して実施されていることを確認する上で役立ちます。これらの書類に加え、受入承認前に切断・梱包工程の現地監査を実施してください。確実な文書管理により、紛争リスクを低減でき、再発注や今後のプロジェクト監査に必要な調達ファイルの透明性も確保されます。
質問
アゲートにおいて樹脂安定化の検証が重要な理由は何ですか?
回答:アゲートは薄く割れた層状に形成されるため、接着せずに大きな平面を切り出すことはできません。樹脂安定化処理は微細な亀裂を埋め、研磨および輸送時のスラブを支えます。この工程の確認は、後日、脈状の部分で剥離や亀裂が生じないことを保証します。樹脂の種類とロットを明示するサプライヤーは、工程管理に厳格である証であり、ショールームでの見た目よりも、作業場での過酷な使用や長距離の海上輸送に耐える石材の品質を確保する上で、より重要です。
質問
現場でスラブの厚さ公差はどのように測定しますか?
回答:各スラブの角部および中央を含む複数箇所でデジタルノギスを用いて測定し、すべての測定値を検査報告書に記録します。アゲートの場合、許容公差はおおよそ±1 mm以内である必要があります。これより大きいばらつきがあると、施工時に継ぎ目や面取り加工されたエッジが正確に合わなくなります。また、厚さが均一であることで背面照明の透過率も一定に保たれ、明るい部分と暗い部分が不均一に現れるのを防ぎます。出荷前の段階で測定を行い、不合格品はサプライヤーの倉庫から一切出荷しないようにしてください。
質問
染色されたアゲートは、設置前に検出可能ですか?
回答:はい。切断面の端を強光下で観察すると、天然の奥行きと平面的な染料による表面との違いが確認できます。また、目立たない端部にアセトンを含ませた布で軽く拭くと、表面コーティングが剥がれることがあります。さらに、処理の有無について書面での申告を依頼することで、明確な証拠を得られます。こうした染色の早期発見は、青色アゲートのカウンタートップにおいて、施工後の色調の不均一を防ぎます。なぜなら、開示されていない色素は、スラブが据え付けられた後や背面照明下で退色したり、周囲と不調和になったりする可能性があるからです。
質問
帳簿合わせ(ブックマッチ)対応のペアは、調達段階でどこに確保すべきですか?
回答:帳簿合わせ対応のペアは、注文時にサプライヤーの倉庫で選定・識別タグ付けを行う必要があります。これは、切断開始前の段階です。隣接するスラブに明確な印を付けることで、完成後の表面で連続した縞模様(ベイン)を実現でき、色調の不一致を避けられます。また、ペアとして確保した端材は修復用に保管し、購入注文書にペアの固定を明記しておけば、サプライヤーが他の顧客へ販売して視覚的な連続性を損なうことを防げます。